

みなさん、ジェイクです。私はもう 10 年近くエア クーラー チューブ バンドルのサプライヤーとして働いています。長年にわたって、私は、特に過酷な産業環境において、適切なコーティングがどのようにチューブ束の寿命を左右するかを直接見てきました。多くの人が私に問い合わせてきて、「これらの束にコーティングを施す実際のプロセスはどうなっているのですか?」と尋ねます。そこで、製油所、石油化学工場、発電所でチューブ束を厳しい条件に備えられるように支援したことから学んだ教訓を活かして、プレコーティングされたユニットを購入するのではなく、段階的に分析してみようと考えました。まず、簡単な注意事項: ステンレス鋼束を使用しているか、炭素鋼束を使用しているかによって、コーティング プロセスが少し異なります。どの素材がセットアップに適しているかまだ決めていない場合は、両方のオプションをご用意しています。ステンレス空冷チューブバンドル腐食の激しい箇所または炭素鋼空冷管束標準的な、腐食性の低い環境向け。飛び込んでみましょう。
まずは準備作業です。これはほとんどの人がサボったり急いだりする部分であり、ここで問題が発生します。緩い錆や油、さらには埃がこびりついた状態で工場から束が届き、コーティングが適切に付着しないために返送しなければならないことが何度あるかわかりません。コーティングは壁にペンキを塗るようなものだと考えてください。古いペンキをやすりで取り除き、グリースを拭き取らないと、新しいものは数年ではなく数か月で剥がれてしまいます。チューブ束の場合、前処理がチューブのあらゆるインチにわたって一貫している必要があります。これは、前処理されていない金属の小さなピンホールでもすぐに錆びてしまうためです。
準備のステップ 1 は表面の洗浄です。ほとんどの工業用バンドルには、工場から出荷された直後にミルスケール (製造中に金属が加熱されるときに形成される薄片状のもの) の薄い層が付いています。炭素鋼束の場合は、ミルスケールを最初に行う必要があります。ここでは、高圧洗浄だけでなく、アルカリ洗浄と機械洗浄を組み合わせて使用します。アルカリ洗浄では、穏やかな水ベースの溶液を使用して、輸送中にバンドルに付着した油、グリース、有機汚染物質を除去します。加熱したアルカリ性タンクに束を30〜45分間浸し、その後高圧の熱水ですすぎ、すべての汚れを取り除きます。これを省略すると、次に行うサンドブラストがうまく機能しなくなります。サンドブラストされた表面の下にグリースが付着すると、コーティングが浮き上がってしまいます。
アルカリ洗浄が完了したら、表面プロファイリングを行います。これは、サンドブラストの派手な言い方で、粗いテクスチャーのある表面を作成します。ステンレス鋼バンドルの場合、炭素鋼とは異なる研磨剤を使用します。炭素鋼にはスチールグリットを使用し、ステンレス鋼にはステンレス鋼グリットを使用します。これは、間違った研磨剤を使用すると、相互汚染(ステンレス鋼に鉄粒子が付着して後で錆びるなど)が発生する可能性があるためです。ここでの目標は、約 2.5 ~ 5 ミルのプロファイルです。粗すぎると、コーティングに空気や破片が閉じ込められてしまいます。滑らかすぎるとくっつきません。また、サンドブラスト後の目視検査も行います。表面全体が均一な灰色 (炭素鋼の場合) またはメタリックな銀色 (ステンレス鋼の場合) で、光沢のある斑点、ミル スケール、グリースの残りがなくなければなりません。輝きがある場合は、スポットを見逃したため、もう一度爆破する必要があります。
待ってください、経験からの簡単なヒント: 可能であれば常に現場でサンドブラストを行うか、少なくともバンドルがショップに到着したらすぐに検査してください。以前、お客様から炭素鋼の束を送っていただいたことがありますが、工場から出荷された時点では問題はなかったのですが、当社に到着するまでに (トラックで 3 日間かかりました)、露出した端が少し錆びていました。私たちはこれらの目的をやり直す必要があり、プロジェクトのスケジュールが 1 週間延期されました。彼らは満足していませんでした。したがって、バンドルを自分で準備している場合は、最初のクリーニング後にバンドルを放置しないでください。
次に、準備が完了したら、コーティングの塗布自体に進みます。先ほども述べたように、素材が最も重要なのはここです。湿気の多い場所や化学薬品の多い場所では錆びやすい炭素鋼バンドルの場合、最初に 2 液性エポキシ プライマーを使用し、次にポリウレタン トップコートを使用します。ステンレス鋼の場合、高温に対する耐性が高く (ステンレス鋼の束は、発電所のコンデンサーなどの高温の領域でよく使用されます)、熱サイクル下でも剥離しにくいため、シリコン ベースのコーティングを使用します。ただし、コーティングの種類だけでなく、塗布プロセスについても話しましょう。
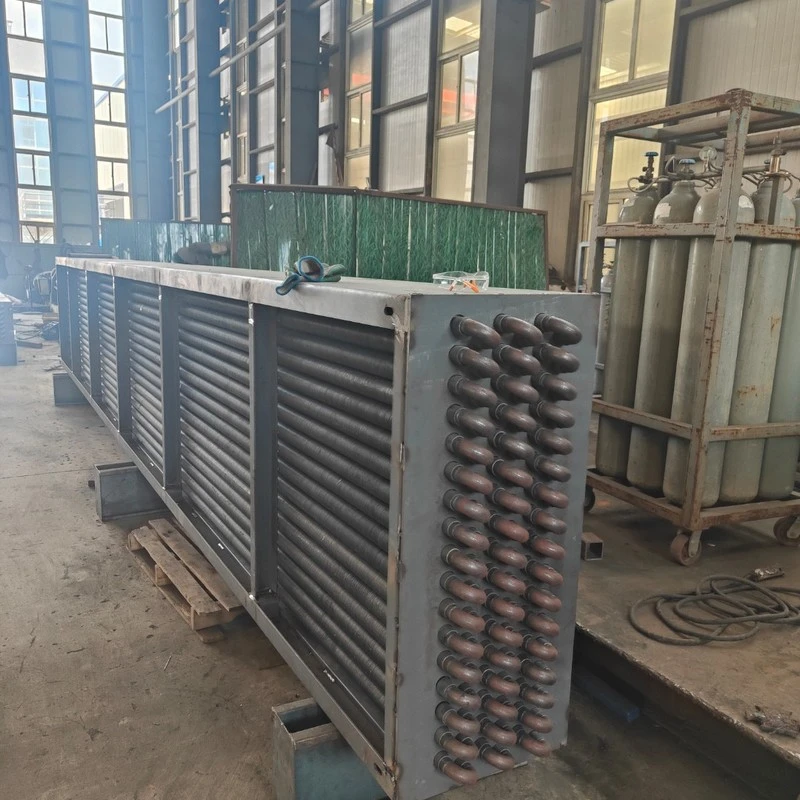
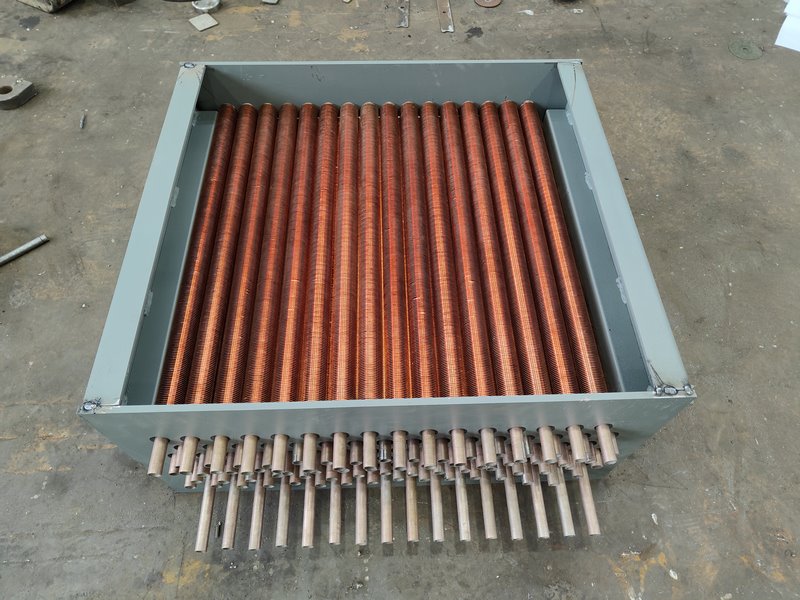
私たちが使用する主な塗布方法はエアレススプレーであり、これは私たちにとって交渉の余地のないものです。ローラーやブラシは小さな部品には問題ありませんが、エアレススプレーは、チューブ間の隙間、ヘッダーの端、薄いフィンなど、チューブ束の隅々にまで入り込みます(まあ、ほとんどのエアクーラーチューブ束には、熱伝達を高めるためにチューブにアルミニウム製のフィンが取り付けられています。これらの小さなフィンはブラシでは見逃しやすいです)。エアレススプレーでは、高圧を使用して小さなノズルからコーティングを押し出し、細かいミストを生成してすべての表面を均一にカバーします。圧力を 2,000 ~ 3,000 PSI の間に設定しました。この圧力は、フィンの隙間に入るには十分ですが、コーティングを吹き飛ばすほど強くはありません。
最初のコート (プライマー) については、必ずバンドルのサンドブラスト後 4 時間以内に塗布します。これがもう 1 つの重要なポイントです。ブラストされた金属は酸素に対して非常に反応しやすいため、あまりにも長く待つと、コーティングする前にフラッシュ サビ (急速に形成される薄いサビの層) が発生し始めます。フラッシュサビは通常のサビよりもカバーするのがはるかに難しく、コーティングの密着性が損なわれてしまいます。私たちはかつて、このことをつらい経験から学びました。スケジュールの取り違えにより、大きな炭素鋼の束が店内に 1 日滞留してしまったことがありました。下塗りをしようとしたときには、チューブ全体に薄い錆の層ができていました。研磨して除去してみましたが、細かすぎて、結局全体をブラストし直すことになり、余分な時間と材料がかかり、お客様のプロジェクトが遅れてしまいました。現在、私たちにはプライマーのブラスト後 4 時間以上待ってはいけないという厳格なルールがあります。
プライマーを塗布したら、トップコートを塗布する前に硬化する必要があります。硬化時間は温度と湿度によって異なります。私たちは塗料メーカーの仕様に従いますが、湿度 50%、70°F (21°C) の天候では、プライマーは約 12 時間で上塗りの準備が整うことがわかりました。高温または多湿であれば、硬化が早くなります。寒かったり湿気が多かったりする場合は、作業をスピードアップするために(バンドルに直接熱を加えるのではなく)スペースヒーターを使用して店内を暖めます。プライマーを優しく触って硬化をテストします。汚れがなく、硬く感じられれば準備完了です。ベタつきが残っていると、トップコートがプライマーと混ざり、ベタつき、ムラのある仕上がりになってしまいます。
トップコートの場合も、プライマーと同じように 2 回塗ります。いや、実際には合計 3 回塗りますか?数えてみましょう。プライマーはコート 1、次に中塗り、そしてトップコートですか?いいえ、当社の標準工程では、下塗り(1)、中塗り(2)、上塗り(3)となります。中間コートは厚みと保護を追加します。これは、重機が近くを移動する工場内など、バンドルが摩耗にさらされる場所にとって重要です。仕上げコートは、バンドルに色を与え (通常はライトグレーまたは白で、熱を反射するのに役立ち、クーラーには有利です)、耐食性の最終層を追加します。
多くの人が、スプレーの代わりにバンドルをコーティングタンクに浸すことができるかどうか尋ねます。私たちは数年前に小規模なバンドルに対してこれを試みましたが、ほとんどの場合には価値がありません。浸すとヘッダーの端に水滴が残る可能性があり、厚さを制御するのが難しく、薄すぎると裸の斑点ができてしまいます。厚すぎるとフィンがコーティングで詰まり、熱伝達が損なわれます。スプレーを使用すると、コーティングが必要な場所を正確にターゲットにでき、必要に応じて厚さを調整できます。ボルト接続などの一部の小さな部品にはディッピングを使用しますが、メインチューブのバンドルチューブやフィンには決して使用しません。
適用後、バンドルをインストールする準備が整う前の最後のステップとして硬化が行われます。これは単に乾燥させるだけではありません。単に「指で触れて乾燥する」だけではなく、コーティングを完全に硬化させる必要があります。炭素鋼上のエポキシ/ポリウレタン システムの場合、室温で 7 日間です。ステンレス鋼のシリコンコーティングの場合、シリコンは硬化が遅いため、10 日間かかります。この期間中、私たちは温度管理された店内でほこりや湿気を避けてバンドルを保管します。小雨やほこりっぽい作業台でも仕上げが台無しになる可能性があります。完全に硬化したら、簡単な検査を行います。磁気厚さ計をチューブ上で実行して、コーティングの厚さが 5 ~ 10 ミルであることを確認し (ほとんどのバンドルでは 8 ミルを指定します)、欠けている箇所がないか確認し、耐食性について塩水噴霧テストを行います。合格できれば現場へ向かう準備が整います。
待ってください。私たちが行う場合ではなく、人々が自分でこれを行う場合によくある間違いについても言及しておく必要があります。多くのプラント保守チームは、すでに使用されているチューブ束を再コーティングしようとしますよね?それは全く異なるプロセスです。既存のバンドルを再コーティングする場合は、まず古いコーティングをすべて除去する必要がありますが、これは新しいバンドルを準備するよりもはるかに手間がかかります。古いコーティングの上に単にやすりをかけるだけではなく、新しいコーティングと同じように、化学剥離剤で剥がすか、ブラストする必要があります。また、古いバンドルに錆びた穴(金属の小さな穴)がある場合は、コーティングする前にそれらを研磨する必要があります。そうしないと、穴が空気で満たされ、コーティングにひび割れが発生します。
もう一つは、熱膨張です。エアクーラーチューブバンドルは多くの温度変化を経験します。プラントが稼働しているときは高温になり、停止すると低温になります。コーティングは金属とともに膨張および収縮する必要があり、そうしないと亀裂が生じます。そのため、当社では高温用途に硬いコーティングではなく、柔軟なコーティングを使用しています。私たちはかつて、350°Fで稼働する製油所のバンドルに硬質エポキシを使用しましたが、熱サイクルに耐えられず、6か月後にコーティング全体にひび割れが発生しました。現在は、高熱箇所の弾力性を高める柔軟なエポキシに切り替えています。
これを読んで、エアクーラーチューブバンドルをコーティングする価値があるかどうか疑問に思っているなら、計算は省略させてください。コーティングされたバンドルは 10 ~ 15 年持続しますが、コーティングされていないバンドルは特に腐食環境で 3 ~ 5 年持続します。昨年、潮風が厳しいメキシコ湾岸にお住いのお客様がいらっしゃいましたが、そのお客様はオリジナルのバンドルにコーティングを施しておらず、4年ごとに交換しなければなりませんでした。彼らは、当社のプレコーティングされたステンレス鋼バンドルに切り替えました(それをチェックしてください)リンク興味があれば)、8 年経った今でも元気に稼働しています。より穏やかな地域の炭素鋼束の場合、コーティングによりさらに 5 ~ 7 年の耐用年数が追加され、すぐにコーティングコストを回収できます。
新しいバンドルをコーティングするかどうかわからない場合、または再コーティング プロジェクトのサポートが必要な場合は、お気軽に当社のチームにお問い合わせください。当社は大小を問わずあらゆる種類の産業クライアントと協力しており、お客様がご自身で行うか当社に依頼するかに関わらず、材料の選択から応用に至るまで、あらゆるステップをご案内します。バンドルが錆び始めるまで待って行動を起こさないでください。今すぐ少しの準備とコーティングを行えば、その後の交換とダウンタイムの数千を節約できます。
参考文献:
- 大気汚染防止協会。 (2018年)。熱交換器および空気冷却器の工業用コーティング用途。
- NACEインターナショナル。 (2020年)。金属基材の表面処理とコーティングの仕様。
- ASME。 (2019年)。エアクーラーチューブバンドルの設計とメンテナンスの基準。
- アルミニウム協会。 (2021年)。フィン付き伝熱面とのコーティングの互換性。
- 熱交換研究所。 (2022年)。エアクーラーチューブバンドルの寿命を延ばすためのガイド。


